Under en materialegennemgang for en aksel til tunge køretøjer spurgte en ingeniør, hvorfor holderingene skulle koldsmedes i stedet for blot at vendes fra stangen. Svaret handlede ikke om omkostninger alene: koldt smedet stål leverer et kornstrømningsmønster, der modstår vækst af træthedsrevner langt bedre end bearbejdede dele.
Koldt smedningsstål øger typisk flydespændingen med 20-30 % og giver en overfladefinish på 1,6-3,2 μm Ra, hvilket gør det til det foretrukne valg til fastholdelsesringe, skiver og snapringe med stort volumen, hvor udmattelsesbestandighed og dimensionskonsistens er kritisk.
Kold smedning af stål: Hvad sker der med metallet?
Kold smedning deformerer stål under dets omkrystallisationstemperatur. I stedet for at nedbryde og omdanne korn som i varm smedning, strækker og roterer den kolde proces krystalkornene langs strømmen af metallet. Det er det, der frembringer arbejdshærdning - mekanismen, der giver koldt smedet stål sin ekstra styrke.
Kornjustering
Korn følger matricekonturen og producerer en kontinuerlig strømningslinje, der forbedrer udmattelseslevetiden sammenlignet med skårne eller bearbejdede overflader.
Strækhærdning
Deformationen introducerer dislokationer, der hindrer yderligere glidning, hvilket øger flydespændingen uden yderligere varmebehandling.
Dimensionsstabilitet
Fordi arbejdshærdningen er ensartet på tværs af sektionen, forbliver de endelige tolerancer snævre og repeterbare på tværs af millioner af dele.
Stålkemi betyder lige så meget som geometri. Stål med lavt kulstofindhold såsom C10, C15 og C22 er almindelige valg, fordi deres lave kulstofindhold gør dem formbare nok til at deformeres uden at revne. Borstål bruges også, når der er behov for højere hærdbarhed til varmebehandling efter smedning. Målet er en mikrostruktur, der kan absorbere store belastninger og samtidig bevare en konsistent endelig form.
For producenter betyder dette, at den samme stålkvalitet kan opføre sig anderledes afhængigt af matricedesignet og pressehastigheden. Det er derfor avanceret præcisionsfremstillingsprocesser kombinerer kontrolleret smøring, dyseafstand og optisk inspektion for at holde processen stabil.
 High-load Belleville fjederskive DIN2093 til flangetætning Denne tallerkenfjeder opretholder flangetrykket, når boltene løsnes, med ensartet spændingsfordeling for lavt slaglængde og høj kompensation. Velegnet til stødabsorbering og fastgørelsesbeskyttelse. Se produkt →
Kold smedning vs. varm smedning: En datadrevet sammenligning
Sammenligningen viser, hvorfor kold smedning af stål dominerer fremstilling af højvolumen præcisionsbefæstelser. De snævrere tolerancer og bedre overfladefinish reducerer sekundær bearbejdning, mens styrkeforøgelsen tillader en letvægtning af delene uden at øge sektionstykkelsen.
Beyond Hardness: The Metrics That Predict Cold Smed Steel Performance
Hårdhed alene fortæller ikke hele historien. Den virkelige forudsigelse for levetiden er, hvor hurtigt materialet strækhærdes, og hvor meget intern spænding der er tilbage efter formning. Nedenstående diagram illustrerer flydespændingsstigningen for et typisk koldt smedningsstål med lavt kulstofindhold, når deformationsforholdet øges.
Kurven er først stejl og flader derefter ud. Dette er grunden til, at de fleste koldsmedningsoperationer er designet til at stoppe ved 30–40 % deformation: Ud over dette punkt falder duktiliteten hurtigere, end styrken forbedres, hvilket øger risikoen for revner eller matricefejl.
Hvor der bruges koldsmedede stålbefæstelser i dag
Koldsmedede stålkomponenter dukker op overalt, hvor en kompakt, højstyrkedel skal forblive låst på plads. Sektoropdelingen nedenfor afspejler det typiske efterspørgselsmønster, som producenterne af befæstelseselementer ser.
- Automotive – 60 %: transmissionsaksler, akselholdere, bremsesamlinger
- Vindenergi – 25 %: lejeholdere til hovedaksel, clips til stigningsleje
- Konstruktion – 15 %: strukturelle samlingsclips, bærende skiver
I bilapplikationer er koldt smedet stål standard for dele som akselholderringe, fordi processen holder ringens sædeflade flad og grat-fri, hvilket er vigtigt under gentagen aksial belastning.
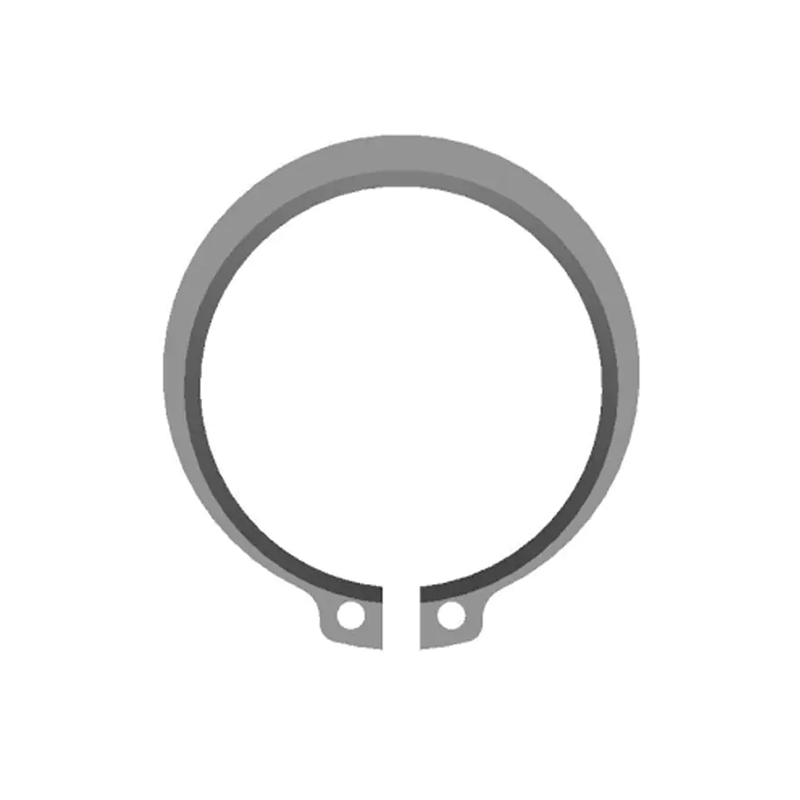
 Eksterne spændinger DIN471 til aksial fastholdelse af aksel Disse låseringer er designet til at forhindre aksial forskydning på aksler og forbedrer maskinens stabilitet og effektivitet. Flade siddeflader reducerer slid ved gentagen belastning. Se produkt →
Sådan vælger du den rigtige koldsmedede stålkomponent
At vælge en kold smedet stålfastgørelse er ikke en enkelt beslutning. Det er en sekvens af afvejninger mellem materiale, geometri og proceskapacitet. De følgende trin afspejler en praktisk sourcing-arbejdsgang.
1. Definer belastnings- og temperaturforhold
Beregn den aksiale belastning og driftstemperaturområdet. Dette bestemmer den nødvendige flydespænding og om varmebehandling er nødvendig.
2. Match stålkvalitet til formbarhed
Vælg et lavkulstof- eller borstål, der kan absorbere belastningen uden at revne. Stålet skal også være kompatibelt med den endelige overfladebelægning.
3. Vælg Standard eller Custom Design
Standard DIN dele forkorter gennemløbstiden. Hvor lastvejen er usædvanlig, skræddersyede fastgørelsesløsninger tillade, at matricegeometrien kan justeres til din rilleprofil.
4. Bekræft tolerancer og overfladefinish
Undersøg ringens siddeflade og radiale sektor for grater og fladhed. Den angivne Ra-værdi er din bedste indikator for potentielt slitage.
5. Revidere producentens kvalitetskontrol
Bekræft, at leverandøren udfører automatisk optisk inspektion og trækprøvning på hvert parti. Sporbarhed fra spole til færdig del forhindrer dyre feltfejl.
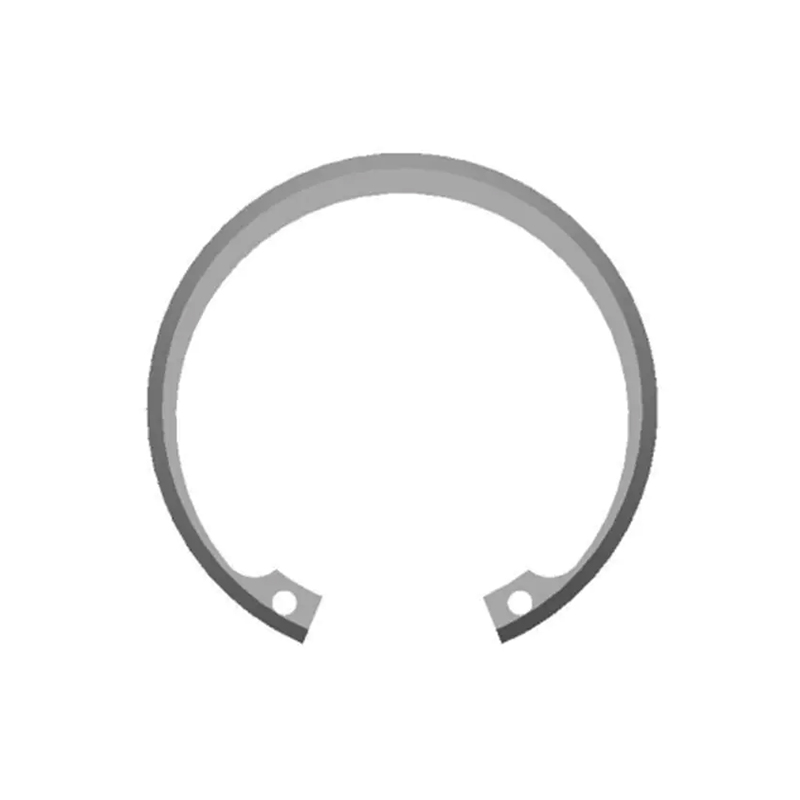
 Metriske indvendige ringene DIN472 til boringer Installeret i indvendige riller for at sikre dele i huller, giver disse låseringer pålidelig aksial positionering. Fås i kulstof og rustfrit stål med forskellige finish. Se produkt →
Vedligeholdelse, standarder og overholdelse af koldsmedede ståldele
Koldsmedede ståldele som DIN 471 akselringe, DIN 472 boreringe og DIN 2093 fjederskiver er designet til at fungere i mange år, men de har stadig brug for korrekt håndtering og periodisk verifikation.
- Kontroller rillebredden på akslen eller huset. Slid på rillekanten er den mest almindelige årsag til ringforskydning.
- Anvend korrosionsbeskyttelsen angivet på tegningen: zinkfosfat, zinkflage eller sort oxid opfører sig forskelligt under saltspray.
- Kontroller, at varmebehandlingscertifikatet svarer til den krævede overfladehårdhed. Kabinedybde eller gennemhærdningsværdier skal kunne spores til materialecertifikatet.
- Undersøg for mikrorevner efter adskillelse, især i miljøer med høj vibration. Koldsmedede dele bevarer restspænding; en revne kan forplante sig, hvis ringen genbruges forkert.
For høje temperaturer eller stærkt ætsende service, kontakt materialeleverandøren før bestilling. Rustfrit og højlegeret koldsmedningsstål er tilgængeligt, men de kræver andre pressehastigheder og dyseafstande end kulstofstål.