Et vedligeholdelsesteam på fødevareanlæg udskifter den samme akselholderring hver 14. måned. Ringen er 17-4 PH, ældet til H900, fordi det var den stærkeste søjle på dataarket, og den bliver ved med at revne ved lugen, hvor der samles vaskevand. Legeringen er ikke problemet. Betingelsen er. H900 køber omkring 1.310 MPa flydespænding og betaler for det med det meste af kvalitetens kloridspændingskorrosionsmargin.
Det korte svar: 17-4 (UNS S17400, AISI 630, EN 1.4542) er et martensitisk nedbørshærdende rustfrit stål. Du bearbejder eller stempler det i den bløde opløsningsbehandlede tilstand, og ælder det derefter mellem 480 °C og 620 °C for at nå alt fra omkring 725 MPa til 1.310 MPa flydespænding. Angiv det, når du har brug for styrke ud over 300-serien og korrosionsbestandighed ud over 400-serien, og når du kontrollerer ældningstrinnet. Angiv det ikke, når chlorider, varm syre eller en vedvarende driftstemperatur over ca. 300 °C sætter grænsen.
Næsten hver 17-4 fejl, vi ser, spores tilbage til den samme grundlæggende årsag: ældningsbehandlingen blev behandlet som en formalitet snarere end som grunden til, at legeringen eksisterer.
Hvordan den nedbørhærdende mekanisme virker
Opløsningsbehandling ved ca. 1.040 °C opløser legeringselementerne til fladecentreret kubisk austenit. Luftkøling omdanner derefter austenit til lav-carbon lamellemartensit, ikke den hårde, revnetilbøjelige plademartensit af et værktøjsstål med højt kulstofindhold. Fordi kulstof er begrænset til 0,07 %, er strukturen efter afkøling blød nok til at bearbejde, og afkølingshastigheden er skånsom nok til, at forvrængning forbliver lille sammenlignet med et sluknings-og-temper-legeret stål.
Aldring er der, hvor styrken kommer fra. Ved at holde delen ved 480-620 °C i en til seks timer udfældes kobberrige faser kun nanometer på tværs sammen med niobiumcarbider, der fastgør korngrænser. Disse præcipitater belaster martensitgitteret og blokerer dislokationsbevægelser. Alder køligere og bundfaldene forbliver fine og sammenhængende, så styrken topper. Ældres varmere, og de bliver grovere: styrkefald, duktilitet, sejhed og modstandsdygtighed over for spændingskorrosion genvinder sig.
Kemi gør arbejdet
Omtrent 15,5–17,5 % Cr, 3–5 % Ni, 3–5 % Cu og 0,15–0,45 % Nb. Chrom bygger den passive film, kobber leverer bundfaldet, niobium forfiner kornstørrelsen og forsinker overældning.
Et trin med lav forvrængning
Ingen quench tank, ingen revnerisiko, vækst typisk under 0,1%. Derfor passer kvaliteten til færdigbearbejdede dele og formede ringe, der skal holde tolerance.
Magnetisk i enhver tilstand
I modsætning til 304 eller 316 forbliver 17-4 ferromagnetisk fra tilstand A til H1150. Relevant for sensormål, magnetisk fastspænding og enhver samling, hvor resterende magnetisme tiltrækker snavs.
Ejendomsdata efter tilstand
Ældningskurven er specifikationen. Værdierne nedenfor er typiske rumtemperaturtal for stang og små smedegods i henhold til ASTM A564 eller AMS 5643; tunge sektioner kører lavere, så oplys altid, hvor testkuponen kommer fra.
Læg mærke til, hvad den handel egentlig koster. I en låsering eller en boltforbindelse er forskellen mellem 1.310 MPa og 725 MPa udbytte sjældent styrende for designet, fordi rillen, gevindet eller sektionsændringen svigter længe før bulkmaterialet gør det. Det, der styrer, er, om delen overlever sit miljø i serviceintervallet. På den måde er H900 ofte det forkerte valg, og H1150 er ofte det rigtige.
Tallene, de fleste datablade begraver
Udbyttestyrke er let at sammenligne og let at overvurdere. Nedenstående diagram placerer 17-4 mod almindelige alternativer ved stuetemperatur, ved at bruge typiske minimumsværdier i stedet for markedsføringstal.
205 MPa
205 MPa
275 MPa
655 MPa
725 MPa
1.310 MPa
De punkter, der betyder mere end søjlerne:
- Kloridspændingskorrosion er det rigtige loft. Trækspænding, klorider og temperaturer over ca. 60 °C udgør den klassiske kombination, og den peak-agede tilstand er den mindst tolerante over for det. Overældning til H1150 eller H1150M er standardbegrænsningen.
- Sure servicestandarder begrænser karakteren til overældede forhold. NACE MR0175 / ISO 15156 accepterer ikke 17-4 i H900, så en ventilspindel eller et brøndhovedfastgørelseselement, der er specificeret ved spidsstyrke, er ikke-kompatibelt, før det overhovedet er bearbejdet.
- Risikoen for brintskørhed stiger med styrke. Hvis en 17-4 del på H900 skal galvaniseres, er bagecyklussen ikke valgfri, og pletteringsværkstedet skal have det skrevet ind i indkøbsordren.
- Galning er almindelig, når 17-4 løber mod 17-4 i glidende kontakt. Forskellig hårdhed, et tørfilmssmøremiddel eller en ændring af en overflade løser det billigere end en materialeopgradering.
- Aldring efterlader et mørkt oxid, som skal fjernes ved bejdsning eller mekaniske midler, ellers vises den korrosionsbestandighed, du har betalt for, aldrig på overfladen.
Hvor karakteren får sin plads
Forbruget er koncentreret i applikationer, hvor en designer har brug for omtrent det dobbelte af styrken af 316 uden at træde ind i et belægningsafhængigt legeret stål. Opdelingen nedenfor er en vejledende planlægning, ikke en markedsundersøgelse.
Luftfart, 30 % — aktuatorhardware, fittings, højstyrkefastgørelsesanordninger og flyskrogskomponenter, hvor AMS 5643 regulerer.
Olie og gas, 25 % — ventilspindler, porte, sæder og undersøisk hardware, næsten altid i en overældet tilstand.
Kemikalie og proces, 18 % — pumpeaksler, pumpehjul, muffer og blandere.
Fødevarer, papir og farma, 12 % — rakler, knive, skafter og hardware til afvaskning.
Medicin og laboratorie, 8 % — instrumenter og værktøj; andre industrielle anvendelser udgør resten.
Angivelse af 17-4 fastgørelseselementer, låseringer og stemplede dele
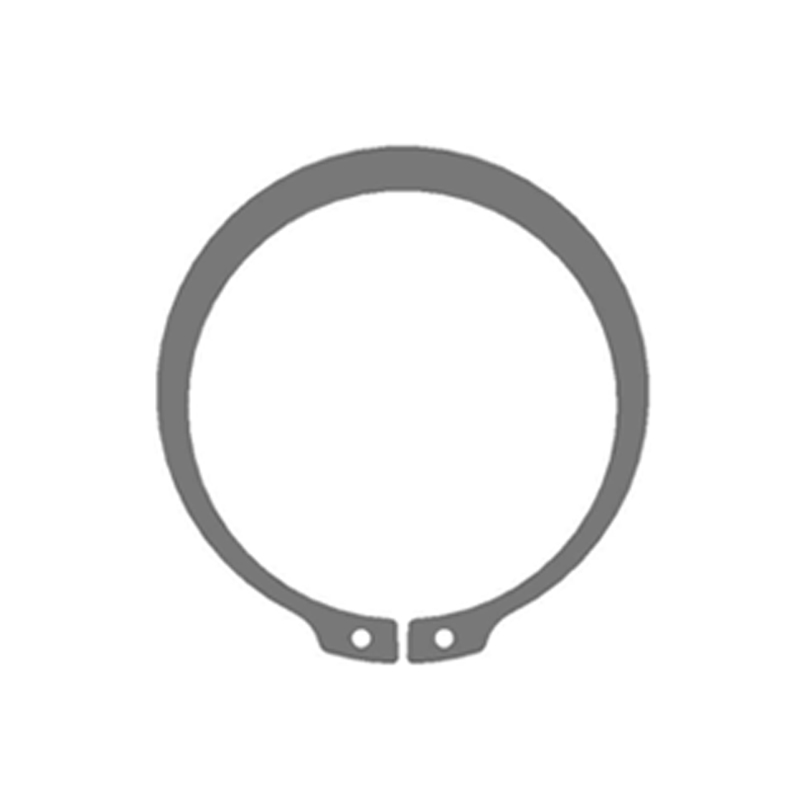
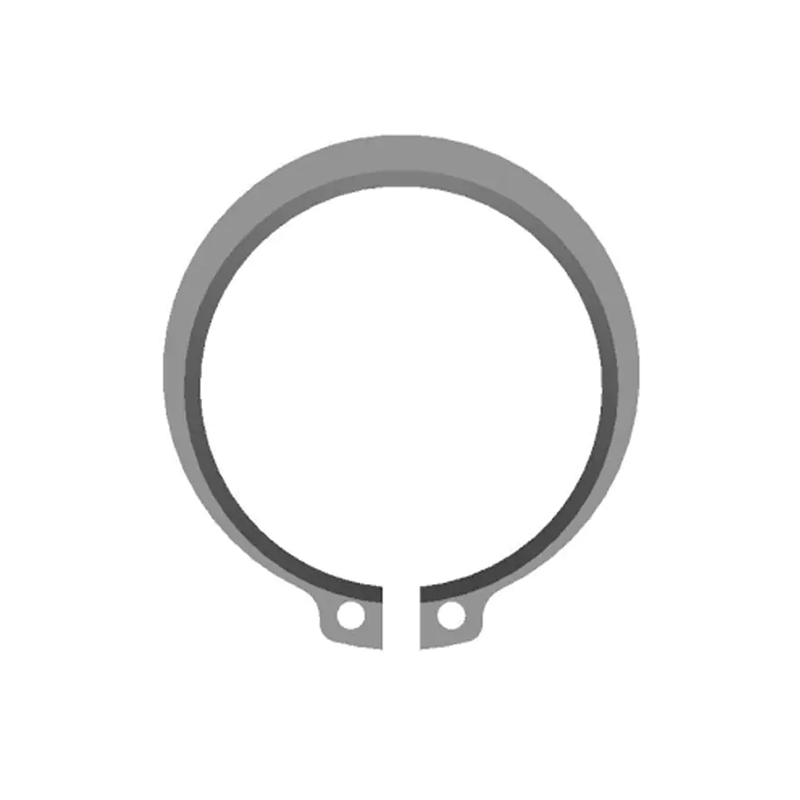
Holderinge og stemplede skiver koncentrerer belastningen i meget små sektioner, hvilket ændrer specifikationslogikken. På en udvendig låsering bærer knastroden, rillens kontaktflade og den tilspidsede sektion den aksiale belastning, og ved 1.310 MPa udbytte bliver et skarpt indre hjørne en revnestarter. Angiv rodradier, et kantbrud og en gratretning, der bliver ved med at præge grater på den ikke-belastede flade.
 DIN 471 udvendige spændinger til aksler DIN 471 akselringe med størrelse, materiale, belægning, belastning og hastighedsdata hjælper med at specificere aksial fastholdelse, hvor knastrødder bærer koncentreret belastning. Se produkt →
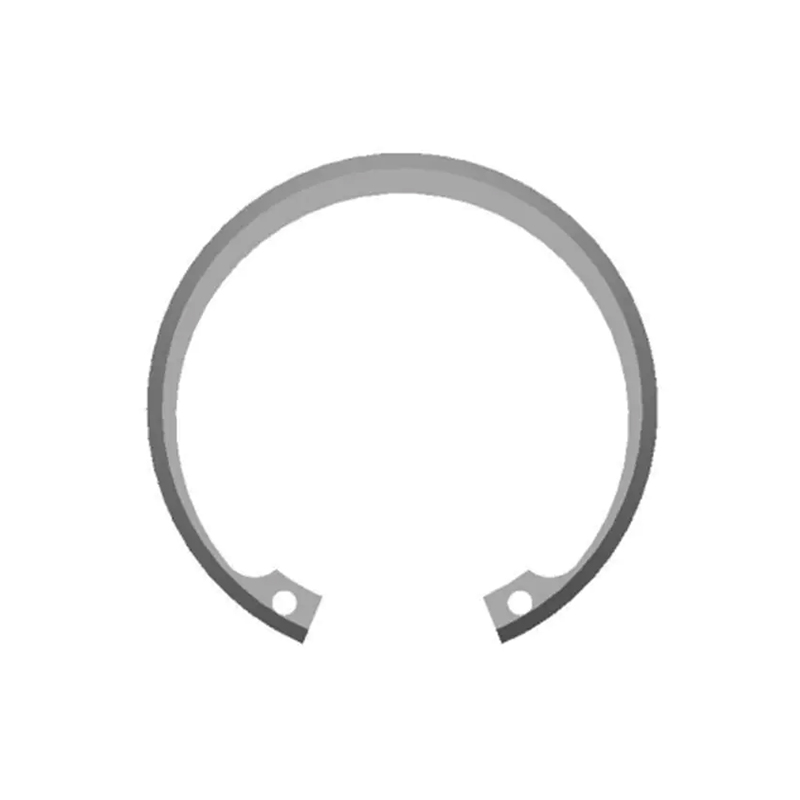
Indvendige ringe på en boringsrille sidder i kompression, når den først er installeret, så den observerede fejltilstand skifter mod rilleforskydning, ringtræthed eller permanent ansættelse i stedet for revner. Det er en af grundene til, at overældede forhold er almindelige ved fastholdelse på boresiden: et lidt lavere udbytte med mere forlængelse tolererer installationsbelastning og vibrationer langt bedre end en topældet ring, der ikke har nogen steder at tage hen, når den er overudvidet.
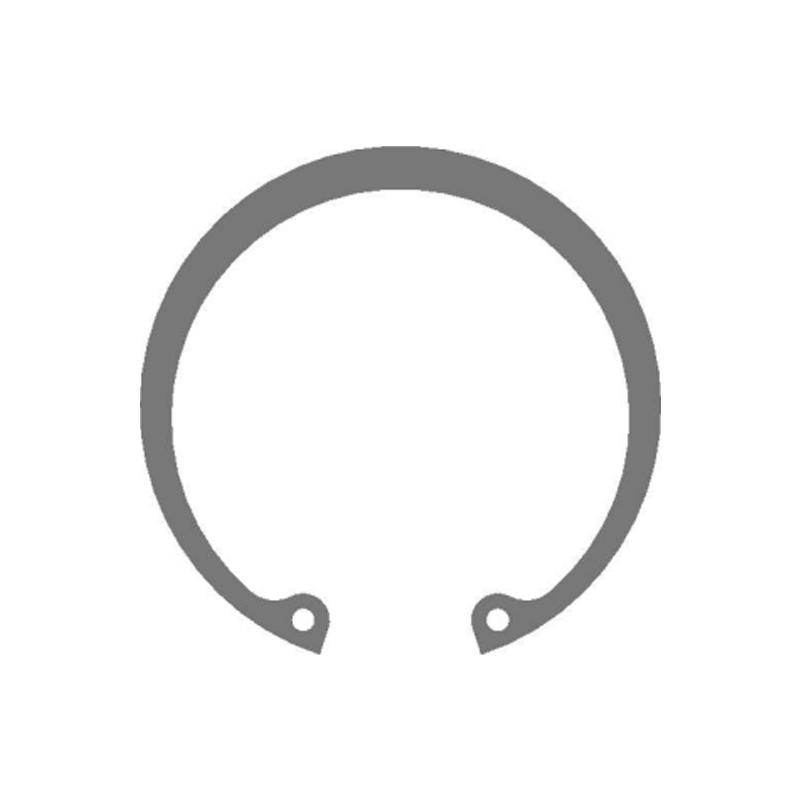 DIN 472 indvendige låse til borefastholdelse Interne boreringe sidder i kompression; DIN 472 størrelse, materiale, belægning og belastningsdata understøtter valg af aksial fastholdelse. Se produkt →
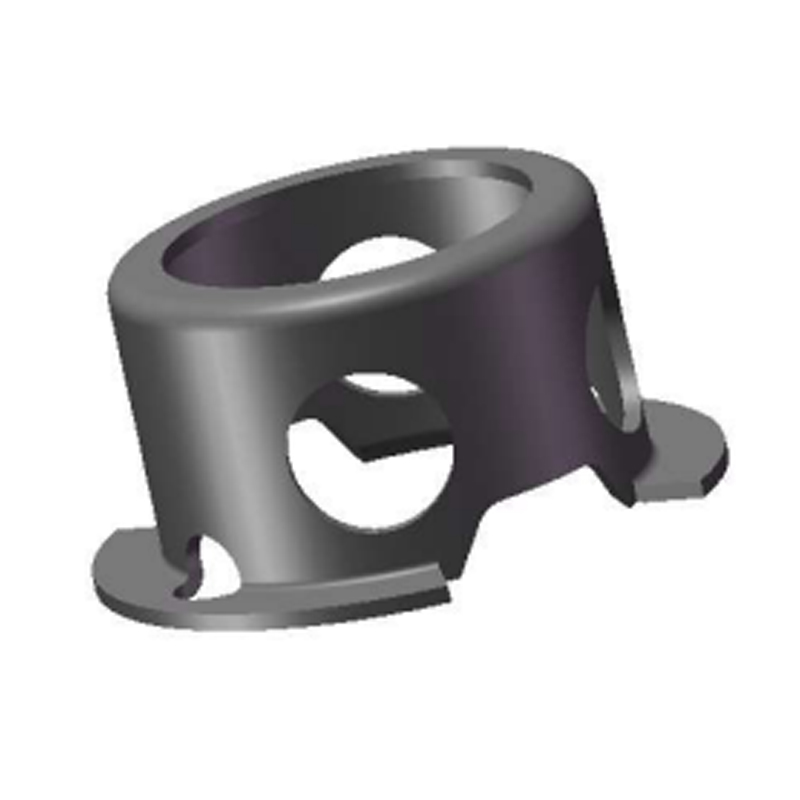
Stemplede beslag, grænsebure og specialformede ringe følger en anden rute igen. De er dannet i tilstand A, fordi det er upraktisk at danne en 40 HRC del, og ældes efter formning. Springback i den bløde tilstand er forudsigelig; i ældet tilstand er det ikke, så værktøjskompensation bør baseres på den udglødede strimmel og verificeres på den første ældne batch. Vores tilpasset stempling og formningsprogram er bygget op omkring den sekvens: form, alder, afkalker, passiver, inspicer.
 Korrosionsbestandige specialformede spaltede holderinge Brugerdefinerede korrosionsbestandige splitringe i rustfrit stål eller nikkellegeringer til fastholdelse af aksel eller boring; verificere den færdige dels hårdhed og partisporbarhed. Se produkt →
To købsdetaljer er mere værd end nogen styrkefigur. Først insisterer du på sporbarhed af varmepartier med ældningsafgiftsnummeret, fordi et blandet parti er umuligt at afplukke efter montering. For det andet, specificer hårdhed på den færdige del, ikke kun på testbjælken: hårdhed er den billigste proxy for, om den aldrende ovn faktisk gjorde, hvad certifikatet hævder.
En sourcing-workflow, der undgår omarbejdning
- Reparer lastkassen. Aksialbelastning, vibrationsamplitude, cyklusantal, installationsbelastning og driftstemperatur. Uden disse er valg af tilstand gætværk.
- Vælg tilstanden fra miljøet, ikke databladet. Tørre og statiske punkter mod H900 eller H1025; klorider, afvaskning eller sur servicepunkt mod H1150 eller H1150M.
- Skriv specifikationen fuldstændigt. Kvalitet og UNS-nummer, tilstand og ældningscyklus, hårdhedsområde, ASTM A564 eller A693 reference, overfladefinish, passiveringsstandard, brintbagning, hvis den er belagt, mærkning og sporbarhed.
- Kvalificer processen, ikke kun prøven. Ældningsovnens ensartethed, oxidfjernelse, hårdhedsundersøgelseshyppighed og udgående inspektion hører med i revisionen, sammen med in-house produktion og inspektion flow .
- Bekræft ved første artikel og med jævne mellemrum. Kemi, hårdhed, mikrostruktur og, hvor det er relevant, et salt-spray- eller SCC-screeningstjek.
Vedligeholdelses- og overensstemmelsesnotater
- Aldrig ældes eller stresslindres en 17-4 del i marken. En ukontrolleret udflugt til den forkerte temperatur kan stille og roligt fjerne flere hundrede megapascal flydespænding, og intet ved delen vil se anderledes ud.
- Undersøg rillerne for gnidning, spaltefarvning og vidnemærker ved knastkontakten. En ring, der har taget et permanent sæt, har allerede mistet sin forspænding og bør udskiftes, ikke genmonteres.
- Hold dokumentationen i overensstemmelse med den påberåbte standard: ASTM A564 for stang og smedegods, ASTM A693 for plade, bånd og plade, AMS 5643 for rumfart, EN 10088-3 klasse 1.4542 for europæisk arbejde, med et EN 10204 3.1 certifikat som basislinje.
- For sur service, bekræft den overældede tilstand og hårdhedshætten før citering, og hold NACE MR0175 / ISO 15156-kravet synligt på tegningen i stedet for at være begravet i et specifikationsbilag.
- Planlæg for oxidet. Ældning i luft producerer en varmefarve, der skal fjernes; hvis tegningen siger passiveret, men processen springer bejdsning over, vil korrosionsydelsen i marken ikke matche kvalifikationstesten.
Intet materialevalg overlever svag proceskontrol. 17-4 belønner en leverandør, der behandler aldring som en metallurgisk operation med en registreret cyklus, et hårdhedstjek på hvert parti og et rent afkalkningstrin bagefter. Få de tre rigtige, og karakteren leverer en kombination af styrke, sejhed og korrosionsbestandighed, som få legeringer kan matche til prisen.