Tegningen siger "koldttrukket stål", men indkøbsordren kræver en proces, et temperament og en tolerance. Det er det sædvanlige mellemrum, når en akselring, lejeholder, tallerkenfjeder eller stemplet skive bevæger sig fra prototype til serieforsyning. Koldtrukne stål er ikke en enkelt kvalitet; det er en tilstand fremkaldt ved at trække varmvalset stang eller tråd gennem en matrice ved stuetemperatur. Resultatet er et glattere, mere lige, mere dimensionelt konsistent råmateriale med højere styrke, men også med restspænding og reduceret duktilitet, der skal konstrueres i stedet for at antage. For fastgørelseselementer er den praktiske fordel færre dimensioneringsoverraskelser ved pressen eller drejecentret; den praktiske risiko er at behandle "cold drawn" som en komplet specifikation.
Bundlinje for køb af hold
- Koldttrukket stål er en procesbetingelse, ikke en kvalitet. Angiv basisstål, trækreduktion, termisk behandling og endelige mekaniske egenskaber.
- Snævre tolerancer og kalkfri overflader reducerer sekundær bearbejdning og skrot, især på låseringer, spændeskiver og tynde prægede dele.
- Styrken stiger og duktiliteten falder. Tilbagespring, revner og resterende spændinger kræver validering i formning og varmebehandling.
- Sammenlign pris ved færdigudbytte, ikke pr. kg. Rethed, nærnet-sektion og stabilt foder kan sænke de samlede omkostninger.
Hvilken kold tegning ændrer sig i stålet
Koldtrækning starter med varmvalset stang eller tråd, der rengøres, belægges med smøremiddel, trækkes gennem en matrice, rettes ud og skæres. Matricereduktionen koldbearbejder overfladen og komprimerer sektionen. Typiske træk forfiner diameter og ovalitet, forbedrer ligehed og giver en glat finish. Fordi materialet forbliver under dets omkrystallisationstemperatur, formeres dislokationer, hvilket øger trækstyrken og flydestyrken, mens forlængelsen sænkes. Afvejningen er lagret energi: resterende stress og en hårdere overflade kan hjælpe eller skade senere blanking, coining og bøjning.
Tolerance og ligehed
Koldtrukne stang har almindeligvis en strammere diameter og rethed end varmvalset. Det betyder noget på stangfodrede drejebænke og progressive presser, hvor små fremføringsvariationer bliver til skrot eller værktøjsslitage.
Overfladetilstand
En skælfri, glattere overflade forbedrer matricens levetid og belægningens ensartethed. Kontroller stadig sømme, omgange, afkulning og håndteringsmærker, fordi en kosmetisk forbedring kan skjule en langsgående defekt.
Mekanisk løft
Industriens koldtrækningsdata viser, at et standardtræk kan øge trækstyrken med ca. 25–30 %. Flydestyrken øges også, mens forlængelse og reduktion af areal falder.
Stress og formbarhed
Restspænding kan forårsage forvrængning efter spaltning, prægning eller varmebehandling. Afspændingsudglødning kan være nødvendig ved kraftig formning eller til dele, der skal holde fladt efter bearbejdning.
En akselring er et nyttigt eksempel. Ringen skal sidde i en rille, modstå aksial belastning og overleve installation uden at tage et permanent sæt. Hvis råmaterialet er koldttrukket, men spændingsaflastningstrinnet springes over, kan delen bestå dimensionsinspektion og stadig revne ved tappene. For en typisk akselfastholdelsesanvendelse skal du sammenligne rillegeometri og materialetilstand med en standardfamilie som:
 DIN471 udvendige spændinger til aksler Sammenlign rillegeometri og materialetilstand ved hjælp af denne DIN471-familie, som viser størrelser, belastningskapaciteter, materialer og overfladebehandlinger til akselholderringe. Se produkt →
Tegningen skal angive basisstålkvaliteten, tråd- eller stangtilstanden og den endelige hårdhed, ikke kun "koldtrukket stål".
Cold Drawn vs Hot Rolled vs Cold Drawn: En praktisk sammenligning
"Koldvalset" og "koldtegnet" bruges ofte i flæng i samtale, men de er ikke den samme købsvej. Koldvalsning reducerer tykkelsen på en mølle; kold tegning trækker en rund eller formet sektion gennem en matrice. Både hærdet stål, men det dimensionelle resultat, formevnen og omkostningsgrundlaget er forskelligt.
Sammenligningen er retningsbestemt og afhænger af stålkvalitet, trækreduktion og termisk behandling.
Indkøb bør sammenligne de samlede omkostninger, ikke barprisen alene. En koldttrukket stang kan koste mere pr. kilogram, men den kan eliminere opretning, reducere bearbejdningsmængden og stabilisere pressefremføringen. Fordi koldtrækning konverterer møllevariation til et kontrolleret råmateriale, betyder styring af indgående materiale, varmebehandling og overfladeforberedelse lige så meget som tegningen; en leverandør med in-house produktions- og varmebehandlingskontrol kan holde disse variable frigive til frigivelse.
Skjulte mekaniske effekter, købere bør bekræfte
Den synlige fordel er dimensionel. De skjulte effekter er mekaniske og resterende. Diagrammet nedenfor bruger retningsindekser til at vise, hvad en standard koldtrækning typisk gør ved et varmtvalset råmateriale; det er et screeningshjælpemiddel, ikke en acceptgrænse.
Varmvalset tensile: 100
Koldtrukne tensile: 125–130
Koldtrukne yield: 115–125
Duktilitet: 70–85
Lighedsforstærkning: høj
Brug disse indikatorer til at stille bedre spørgsmål. Købsspecifikationen bør definere testmetoder, prøveudtagning og om egenskaber er garanteret på den trukne stang eller efter varmebehandling. Bekræft træk- og flydestyrke, forlængelse, hårdhed, restspænding eller spændingsaflastende tilstand, overfladedefekter og rethed. For dele, der er slidset, præget eller bøjet efter tegning, kør et formningsforsøg, der inkluderer det faktiske parti og smøring.
- Spørg, om møllen eller skuffen leverer mekaniske egenskaber ved den endelige koldtrukne størrelse.
- Bekræft afspændingsudglødning, når delen har tæt fladhed eller alvorlig formning.
- Tjek søm- og afkulningsgrænser for ringringe med små sektioner og fjederlignende skiver.
Hvor koldttrukket stål passer: Applikationsmix
Koldtrukne stål er almindeligt, hvor en lille sektion skal bære belastning med lidt bearbejdning: bilklemmer og holderinge, vindmøller med hældning og krøjning, bygningsbeslag og generelt maskineri. Blandingen nedenfor er et illustrativt planlægningsbillede for koldtrukne fastgørelseselementer og stemplede komponenter, ikke en markedsstatistik.
Biler og transport — 45 %
Vind og energi — 25 %
Entreprenørudstyr — 20 %
Generelle maskiner — 10 %
I vind- og tungt udstyr er højbelastede skivefjedre og holderinge ofte specificeret med koldttrukket eller koldvalset bånd, fordi forspændingen skal forblive stabil gennem vibrationer. En repræsentativ højbelastningsskivefjederfamilie er:
 DIN2093 High-load Belleville fjederskiver Se denne DIN2093 skivefjederfamilie til stabil aksial forspænding, med materiale- og belægningsmuligheder, der er egnet til vibrations- og tætningsapplikationer. Se produkt →
Den samme logik gælder for lejeholdere til biler og bygningsbeslag: den koldtrukne tilstand hjælper med at holde et ensartet emne, men belægning, hårdhed og installationsretning bestemmer stadig markydelsen.
Udvælgelsesarbejdsgang for indkøb og teknik
En brugbar udvælgelsesproces holder materiale, formning og inspektion knyttet til delfunktionen. Brug denne sekvens, når koldttrukket stål er foreslået til en holdering, spændeskive eller stempling.
- Definer funktionen: aksial fastholdelse, forspænding, belastningsfordeling eller strukturel støtte. Funktionen indstiller den tilladte hårdhed, sejhed og fladhed.
- Fastgør grundkvaliteten og den koldtrukne tilstand. Angiv stålkvaliteten, trækreduktionsområdet, og om spændingsaflastning er påkrævet.
- Indstil tolerancer efter pasform, ikke efter møllebekvemmelighed. Rillebredde, ringtykkelse og boring eller akselafstand bør drive den dimensionelle forklaring.
- Kræv mekaniske og metallurgiske rapporter. Inkluder grænser for trækstyrke, udbytte, forlængelse, hårdhed og overfladedefekter, hvor de påvirker samlingen.
- Valider formning og varmebehandling sammen. Tilbagespring efter prægning, revnedannelse og forvrængning efter hærdning er procesproblemer, ikke kun materielle problemer.
- Lås skift kontrol. Basisstålkilde, slid på trækmatricen, udglødningscyklus og belægningsbatch bør udløse gennemgang før forsendelse.
Hvis tegningen bevæger sig ud over standardringe og ind i beslag, begrænsningsbure eller specialformede ringe, skal stemplingsleverandøren tages med i tegningen, før værktøjet skæres. Tidligt produkttilpasning arbejde kan forhindre et koldttrukket råmateriale i at blive udvalgt til en geometri, det ikke kan danne økonomisk.
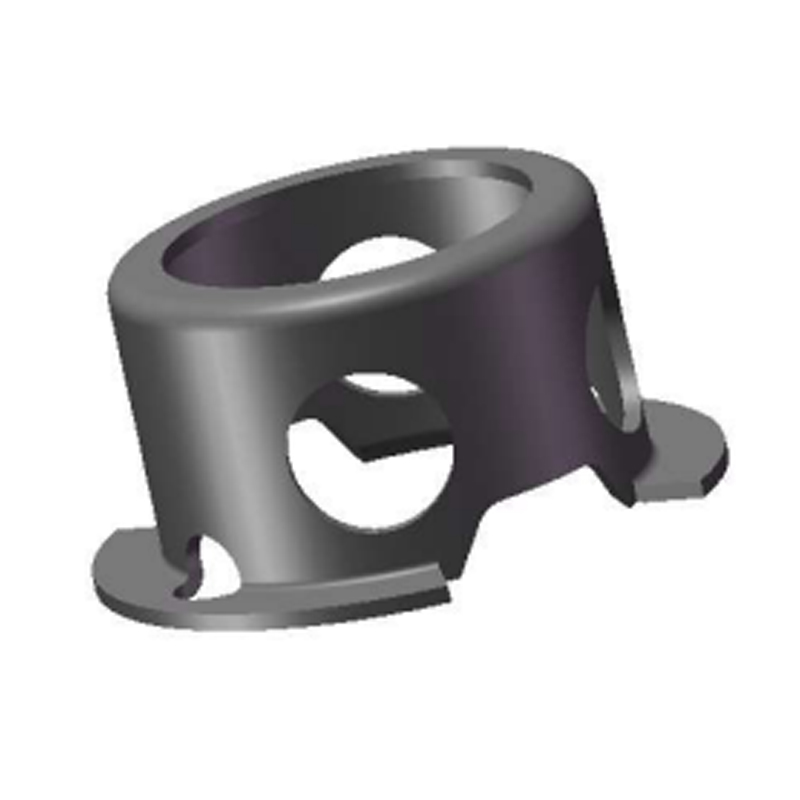 Brugerdefinerede slidbestandige grænsebure Til specialformede ringe og grænsebure understøtter denne brugerdefinerede stemplede komponent tegningsgennemgang med muligheder for materiale, overfladebehandling og formudvikling. Se produkt →
Bemærkninger om vedligeholdelse, sporbarhed og overholdelse
Koldtrukne stål er mere følsomme over for opbevaring end varmtvalset materiel, fordi det ikke har nogen mølleskala til at buffere fugt. Et par praktiske kontroller beskytter investeringen efter modtagelsen.
- Opbevar stang og wire på et tørt, forhøjet område og undgå kondenseringscyklusser. Koldtrukne overflader kan lynhurtigt ruste.
- Beskyt lige stænger mod bøjning og oprullet ledning mod knæk; håndteringsskader kan besejre ligehedsfordelen.
- Spor varmenummer, lodtrækning, varmebehandlende batch og overfladebehandlingsbatch gennem produktionsposten.
- Opbevar materialecertifikater, dimensionsrapporter, hårdheds- eller trækstyrkeresultater og belægningstestregistreringer med partiet.
- For coatede eller pletterede dele, bekræft brintskørhedskontrol og bagningskrav med efterbehandleren.
- Anvend ændringsmeddelelse på basisstålkilde, tegningsreduktion, udglødning og belægning, fordi hver enkelt kan ændre pasform eller udmattelseslevetid.
Koldtrukne stål er et nyttigt svar, når en fastgørelsesanordning eller udstanset del har brug for et stabilt emne, en glat overflade og højere styrke uden ekstra bearbejdning. Det er et dårligt svar, når tegningen efterlader basiskarakteren, afspændingsaflastningstilstanden eller de endelige egenskaber udefinerede. Den sikreste købsspecifikation behandler koldtrækning som ét trin i en kæde – stålkvalitet, reduktion, termisk behandling, formning, belægning og inspektion – og holder hvert trin til delens faktiske funktion.