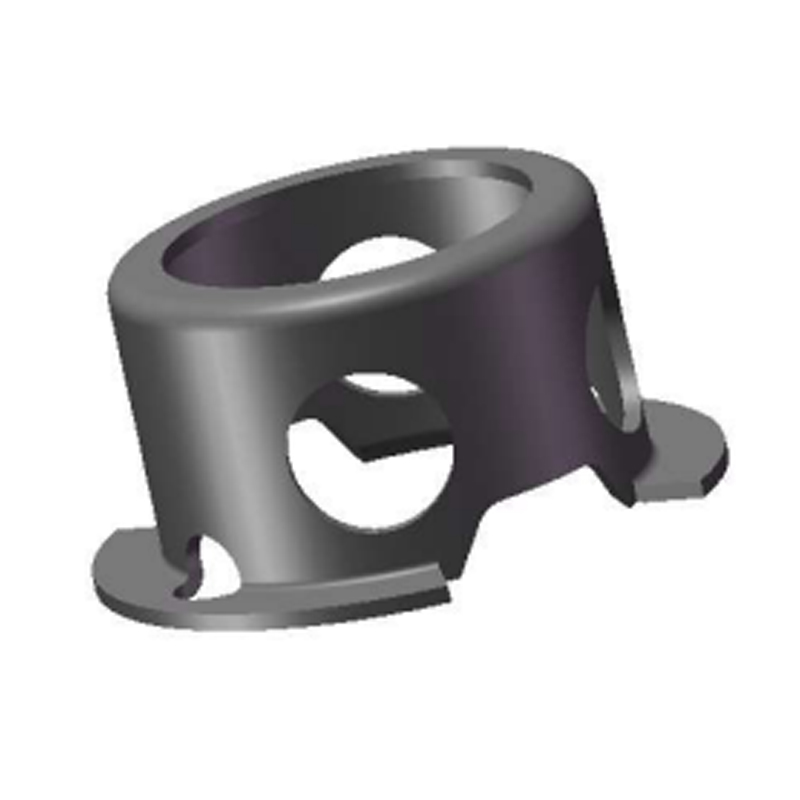
En tegning til en DIN 471 låsering ankommer med "2B finish" skrevet i titelblokken. Citatet kommer hurtigt tilbage, delene afsendes til tiden, og derefter måler inspektionen 0,6 µm Ra på en afklippet kant og spørger, hvorfor overfladen ikke længere matcher den prøve, der blev godkendt for atten måneder siden. Intet fejlede. Specifikationen var simpelthen åben for mere end én læsning.
Her er konklusionen først: 2B er en møllefinish på den rustfri spole eller plade, du startede fra, ikke en behandling, der påføres den færdige del. Den beskriver flade, rullede flader - matte, ikke-retningsbestemte, let reflekterende - og den stopper ved den første forskydning, tumbling eller varmebehandlingscyklus. Et tryk, hvor der står "2B finish", skal i stedet sige "materiale leveret i 2B finish", og derefter separat definere, hvordan det færdige fastgørelseselement skal se ud.
Den korte version
- 2B betyder koldvalset, udglødet og syltet, derefter skin-passed - typisk 0,1-0,5 µm Ra, mat, uden kornretning.
- Det er en materiel tilstand, ikke en deltilstand: afklippede kanter, tumlede radier og varmefarve sidder alle udenfor.
- 2B er den billigste, mest udbredte rustfri stribefinish; BA og nr. 4 tilføjer omkostninger og produktionstid.
- Glattere end 2D, så risikoen for sprækkekorrosion er lavere - men passivering efter fabrikation afgør stadig levetiden.
Resten af denne artikel dækker, hvad betegnelsen faktisk forpligter en mølle til, hvor tallene divergerer, og hvordan man skriver en indkøbsordre, der overlever inspektion i første artikel.
Mølleruten bag en 2B overflade
2B begynder som varmvalset sort spole. Møllen udgløder og sylter det for at fjerne skæl og genopbygge det passive lag, koldvalser det til den endelige tykkelse, udgløder og sylter igen, og påfører derefter en let skin pass - en tempereringsvalse med ca. 0,5-1,5 % reduktion - efterfulgt af spændingsudjævning. Det sidste trin er det, der adskiller 2B fra 2D: samme kemi, en fladere og lidt lysere overflade, med ruhed typisk i 0,1-0,5 µm Ra-båndet i stedet for 0,4-1,0 µm af et uhudet 2D-ark.
Resultatet er en ensartet matgrå uden synlig kornretning, hvilket betyder noget, når du placerer stemplede dele hen over en 300 mm spole og ønsker at begge ender af strimlen skal se identiske ud. Strimmel til stempling er almindeligvis 0,3-3,0 mm tyk, og betegnelsen er defineret i ASTM A480/A480M, EN 10088-2, JIS G4305 og GB/T 3280.
Skin pass, ikke polish
En 0,5-1,5 % reduktion af temperament flader overfladen ud. Intet slibemiddel rører strimlen nogen steder på ruten.
Ingen kornretning
Ikke-retningsbestemt ruhed holder indlejrede stemplinger og formede dele visuelt konsistente, uanset hvordan de sidder i spolen.
Passiv fra møllen
Udglødning efterfølges af bejdsning, så spolen ankommer med et intakt passivt lag - indtil blankning og klipning bryder den op.
2B vs 2D, BA og nr. 4: Sammenligning af tal der betyder noget
Fire finishes dominerer specifikationer for rustfri strimler. Forskellene, der påvirker en låsering eller skive, er ruhed, udseende, pris, og hvordan hver enkelt opfører sig efter fremstilling.
For et stemplet fastgørelseselement er takeaway smal. Når først en del er blevet tumlet, opfører 2B og 2D sig næsten identisk under brug, fordi tumblingsmediet pålægger hver kant sin egen ruhed. BA tjener kun sin præmie, hvor ansigtet forbliver synligt og umalet; nr. 4 kun hvor et børstet look er et designkrav. Rustfri ringene skjult inde i et gearkassehus retfærdiggør sjældent heller.
 DIN 988 flade skiver til lastfordeling DIN 988 flade skiver i kulstof eller rustfrit stål, fås hærdet eller ikke-hærdet, med tykkelse, størrelse og overfladebehandlingsmuligheder til belastningsfordeling. Se produkt →
De skjulte variabler: Ra-spredning, glans og måling
To spoler kan både være certificeret 2B og stadig se anderledes ud. Mølleruhed er et interval, ikke et punkt: en 0,15 µm spole og en 0,45 µm spole reflekterer lys forskelligt på den samme stemplede flade, og købere bemærker ved den anden levering, ikke den første. Glans ved 60° er den hurtigste kontrol på værkstedsgulvet for afdrift fra parti til parti; en stylus-aflæsning ved 0,8 mm afskæring på tværs af tre positioner på den flade flade er nok til at fange en blandet forsendelse.
Det er også her, at tegne noter går galt. At skrive "2B finish, Ra 0,2 max" angiver noget, der er strammere, end meget af 2B-serien leverer, og skubber stille og roligt leverandøren mod BA eller et afvist parti. Værre er en varmebehandlingsnote. Afspændingsaflastning ved 400 °C efterlader en halmfarve, der skal fjernes ved bejdsning, før delen ærligt kan kaldes 2B igen - et trin, der er nemt at undlade og svært at opdage visuelt, når delene først er pakket.
Hvor 2B rustfrit fastgørelseselementer faktisk ender
Låseringe, spændeskiver og stemplede beslag i 2B stand er specificeret, hvor overfladen er funktionel frem for dekorativ. En grov fordeling på tværs af typiske programmer ser sådan ud:
- 38% biler — udstødningsbeslag, bremsebeslag, holderinge i drivlinesamlinger.
- 22% vindenergi — Nacelle-internal, krøje- og pitch-hardware, hvor klorideksponeringen sætter karakteren.
- 18% byggeri — ankre, forskallingsbeslag, synlige strukturelle befæstelser.
- 12% fødevarer og kemikalier - hvor rengøringsevnen overstiger udseendet.
- 10% generel industri — pumper, ventiler, maskinafskærmning.
Mønsteret er konsistent: 2B bliver valgt for korrosionsbestandighed og omkostninger, ikke udseende. I en vind- eller konstruktionskonstruktion udfører finishen rigtigt arbejde - en glattere overflade rummer mindre snavs og tilbyder færre sprækkesteder end 2D - men ingen vil nogensinde se det, når samlingen er lukket.
 DIN 471 udvendige spændinger til aksler Udvendige holderinge til aksial placering af akslen, fås i kulstof eller rustfrit stål med DIN471 størrelser fra 3 til 1000 mm og overfladebehandlingsmuligheder. Se produkt →
Sourcing Sequence: Fem kontroller, før PO frigives
1. Flyt billedforklaringen
Sæt "2B" på materialelinjen, ikke den færdige dellinie, og tilføj et særskilt krav om udseende for det leverede befæstigelse.
2. Læs spolecertifikatet
Kvalitet, møllekilde, finishbetegnelse og varmenummer skal alle stå på den. Kontroller EN 10088-2 mod ASTM A480-ækvivalens, før du godkender en erstatning.
3. Beskyt overfladen under transport
PVC-film eller interleaves-papir stopper det ridsemønster, der overlever stempling og ender som en kundeklage på synlige skiver.
4. Definer efterbehandling
Tøm, afgrat og passivér i henhold til ASTM A967 - eller angiv udtrykkeligt, at ingen efterbehandling er tilladt. Stilhed her er, hvor stridigheder begynder.
5. Godkend en fysisk prøve
Gem en referencedel og en glosslæsning sammen med den første artikels rapport; Ra alene vil ikke afgøre et skænderi om, hvad "mat" betyder.
Vores egen stempling og overfladebehandlingsflow dækker over valsning, varmebehandling, fosfatering, ultralydsrensning og automatiseret optisk sortering, hvor de fleste finishtvister faktisk afgøres - ikke i møllen, men på linjen, der håndterer båndet efterfølgende.
 Brugerdefinerede korrosionsbestandige splittede holderinge Skræddersyede ikke-standard split-holderinge til aksler eller boringer, fremstillet i rustfrit stål eller andre korrosionsbestandige materialer med skræddersyet geometri og overfladebehandlinger. Se produkt →
Vedligeholdelse, rengøring og overholdelse
Et 2B-ansigt er nemt at leve med, forudsat at ingen angriber det med den forkerte kemi. Praktisk vejledning, der holder i felten:
- Rengør med mildt rengøringsmiddel og vand; skyl og tør. Kloridbaserede desinfektionsmidler og blegemiddel efterlader gruber, der ligner en materialefejl.
- Inspicer regelmæssigt for tefarvning i stedet for at vente på en fejlrapport; farvning er kosmetisk, pitting er ikke.
- Undgå kulstof-stål-kontakt under montering og opbevaring - indlejret frit jern overvinder møllens passivering på uger.
- Hold skærevæsker og tromlemedier rene; en forurenet vibrationsskål vil overføre jern over en hel batch.
Med hensyn til dokumentation dækker tre referencer de fleste revisioner: EN 10088-2 eller ASTM A480 for selve 2B-betegnelsen, ASTM A967 for passivering efter fabrikation og ASTM A380 for rengøring før service. Fødevarekontaktprogrammer tilføjer EF 1935/2004, og enhver europæisk kunde vil forvente RoHS- og REACH-erklæringer knyttet til varmenummeret, ikke til et generisk certifikat. Partiets sporbarhed tilbage til spolen er det, der gør, at et finishkrav kan verificeres to år efter levering.
2B er en god standard og et dårligt løfte. Behandl det som tilstanden af den strimmel, du køber, skriv en separat, målbar forventning til den del, du modtager, og angiv, hvad der sker med overfladen mellem de to - tumling, passivering, beskyttelse. Den enkelte ændring i, hvordan tegningen er formuleret, forhindrer de fleste af de argumenter, der starter med en ruhedslæsning på en afklippet kant.