En tegning, der kun siger "stål hærdet og hærdet, 45–50 HRC" lader tre beslutninger stå åbne: hvilken stålkvalitet, hvilken hærdningstemperatur leverandøren faktisk holdt, og hvor meget af den funktionelle kant der må afkulles. Disse tre svar afgør, om en ekstern låsering holder et leje på plads gennem et årti med vibrationer eller slapper af stille og roligt i det første serviceinterval.
Det korte svar: "hærdet og hærdet" beskriver en sekvens, ikke en egenskab. Hærdning austenitiserer stålet ved ca. 800–900 °C og hærder det til maksimal hårdhed; hærdning umiddelbart derefter hænder sejhed tilbage til en kontrolleret pris i hårdhed. For fjederstålholderinge og skivefjedre ligger de fleste specifikationer mellem 42 og 52 HRC efter anløbning et sted i 300–450 °C vinduet: hårdt nok til at modstå brinelling under aksial tryk, duktilt nok til at overleve installation med låsetang.
Alt nedenfor er skrevet fra indkøbs- og processiden. Hvert afsnit besvarer et spørgsmål, som en køber, designer eller kvalitetsingeniør i sidste ende skal forsvare i et leverandørmøde eller en fejlrapport.
Hærdning og hærdning: Hvad hvert trin faktisk kontrollerer
Varmebehandling er ikke én operation. Fire trin stables op, og hver enkelt har sin egen karakteristiske fejltilstand. Forvirrende dem er grunden til, at to leverandører både kan certificere 48 HRC og stadig levere dele, der opfører sig helt anderledes i marken.
Austenitiserende, 800–900 °C
Iblødsætningstemperatur og tid bestemmer, hvor meget kulstof der kommer i opløsningen. Under iblødsætning efterlader bløde ferritlommer, der aldrig hærder; overblødning gør kornet grovere og koster sejhed uden at tilføje styrke. Fjederstål såsom 65Mn og 50CrV4 kører typisk i den øvre ende af dette område.
Slukning
Olie passer til legerede kvaliteter; vand eller polymer passer til almindelige kulstofkvaliteter såsom C67S. Slukningen skal være hurtig nok til at savne perlitnæsen og skånsom nok til ikke at knække tynde ringdele. Forvrængning afgøres her, ikke i temperering.
Temperering, typisk 300-500 °C
Dette er den fase, der definerer den leverede ejendom. I midten af området flytter ca. 20 °C tempereringstemperatur hårdheden med 1-2 HRC. Holdetiden tæller også: en del, der trækkes i det øjeblik, den når temperaturen, er ikke det samme som en del, der har været gennemblødt i en time.
Bage efter plettering
Enhver galvaniseret del over ca. 32 HRC indebærer en risiko for brintskørhed. En bagning ved 190-230 °C, der påbegyndes inden for et par timer efter plettering, er standardafbødningen - og den hører hjemme i indkøbsordren, ikke i en antagelse.
Tempereringstemperatur indstiller hårdhed, sejhed og stabilitet
Tabellen nedenfor er den mest nyttige reference, når en tegning kun giver et hårdhedsbånd. Den viser, hvad en ændring af anløbningstemperaturen gør ved et 0,6-0,8 % kulfjederstål, olie-quenched fra omkring 850 °C.
Den praktiske læsning betyder mere end tallene. En 46–52 HRC låsering og en 40–46 HRC skivefjeder er ikke det samme produkt med forskelligt papirarbejde. Låseringen har brug for overfladehårdhed for at modstå rillevæggens skrabevirkning; skivefjederen har brug for en højere tempereringstemperatur, så den kan afbøje millioner af cyklusser uden at tage et permanent sæt.
 DIN 2093 konisk skivefjeder til aksiale belastninger Konisk tallerkenfjeder til aksial belastning og fastholdelse af flangetryk, med DIN 2093 størrelsestabel, fjederstål og muligheder for overfladebehandling. Se produkt →
Standarder sætter vinduet, ikke processen. DIN 471 og DIN 472 for låseringer og DIN 2093 for tallerkenfjedre definerer hver hårdhedsområder og tilladt afkulning. En leverandør, der kun citerer "45–50 HRC", citerer et resultat uden en procesgaranti bag sig.
Indikatorerne, der bestemmer feltlivet
Hårdhed er det tal, der er trykt på certifikatet. Træthedslivet afgøres af fire ting, der sjældent optræder på det overhovedet.
- Afkulning. En blød, kulsyrefattig hud på den funktionelle kant er den klassiske årsag til tidlig låseringsfejl. God praksis lukker den til 0,02 mm på den bærende kant og kontrollerer den på et poleret tværsnit, ikke med øjet.
- Tilbageholdt austenit. Over ca. 5 % omdannes austenit til uhærdet martensit under brug: ringen vokser, og pasformen ændres. Et andet temperament eller kryogen behandling bringer det ned.
- Kornstørrelse og inklusionsindhold. Finkornet (ASTM 7 eller finere) er det, der lader en 48 HRC-ring overleve stødbelastning. Groft korn fra et for varmt austenitis-bad vises aldrig på hårdhedscertifikatet.
- Kantkvalitet. Stemplede ringe bærer en forskydningszone og en brudzone. En grat eller mikrorevne på trækkanten bliver udmattelsesinitieringsstedet længe før rillen slides.
Fordi disse variabler er sat inde i ovnen i stedet for ved den endelige inspektion, betyder procesruten mere end certifikatet alene. Vores internt produktionsflow holder blanking, varmebehandling, fosfatering og automatiseret optisk sortering inde i ét kvalitetssystem, hvilket er det, der gør repeterbarheden af hårdhed fra parti til parti revideret snarere end anekdotisk.
Hvor hærdede og hærdede fastgørelseselementer gør deres arbejde
Hærdede og hærdede dele koncentreres overalt, hvor vibrationer og termisk cykling møder en samling, der skal forblive tæt uden at blive svejset.
Automotive drivlinje og bremsning — omkring 42 %
Vindgearkasser og pitchsystemer — omkring 22 %
Bygge- og landbrugsmaskiner — omkring 18 %
Industrielle gearkasser og pumper — omkring 12 %
Andre almindelige maskiner — ca. 6 %
Opdelingen ovenfor afspejler det tilbudsmix, vi ser, snarere end en markedsundersøgelse, men det forklarer et mønster. Fastgørelsesringe sidder øverst på listen, fordi de normalt er den billigste del i en dyr samling og den, hvis fejl forårsager den største sideskade. Især vindapplikationer kræver noget, der er svært at specificere ved hårdhed alene: 42–50 HRC, lav afkulning og en fosfat- eller zinkflage-finish, der ikke vil sprøde ringen.
Den oftest efterspurgte genstand forbliver den almindelige akselring, fordi det er standard aksial locator i gearkasse-, pumpe- og motordesign.
 DIN 471 udvendige låse til aksial fastholdelse af aksel Akselringe til aksial placering og forskydningskontrol, med DIN 471-størrelser til 1000 mm, kulstof eller rustfrit stål og belægningsmuligheder. Se produkt →
Specificering og køb: En fem-trins kontrol
De fleste hårdhedstvister spores tilbage til en indkøbsordre, der navngav et nummer og intet andet. Fem linjer med specifikation fjerner næsten al denne risiko.
1. Navngiv standarden. DIN 471, DIN 472, DIN 2093 og deres ækvivalenter fastlægger allerede hårdhedsintervaller, rillegeometri og testmetoder. Køb til et standardnummer fjerner det meste af argumentet, før det starter.
2. Giv et vindue og en metode. Et interval som 44–50 HRC plus en angivet konverteringsrute (HV1 konverteret til HRC for tynde sektioner), forhindrer den klassiske tvist, hvor en 1,2 mm ring læser anderledes på en bænktester.
3. Dæk tempereringstemperaturen. At skrive "tempereret ikke under 350 °C" forhindrer en leverandør i at ramme hårdhed med en kort, lav temperatur temperament, der efterlader delen skør i drift.
4. Indstil afkulnings- og kantgrænser. En klausul i specifikationen og en kontrol ved indgående eftersyn fjerner en hel fejltilstand fra risikoregisteret.
5. Kræv sporbarhed. Ovn, batch, varmebehandlingsdiagram, hårdhedsundersøgelse og pletteringsbage-registrering - de dokumenter, der gør en påstand forsvarlig et år senere.
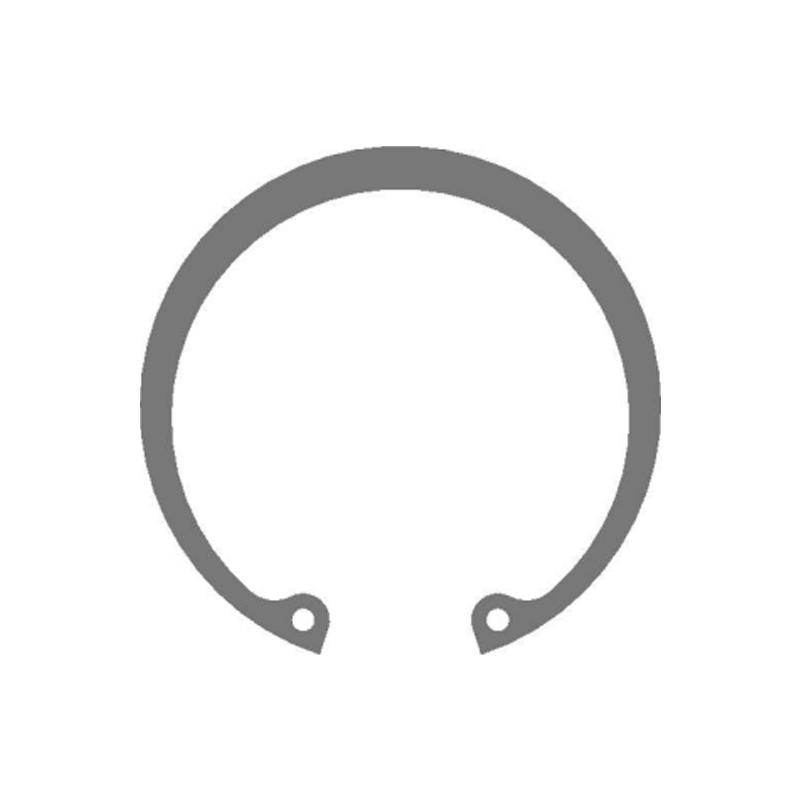 DIN 472 metriske indvendige spændinger til borefastholdelse Indvendige låseringer til aksial fastholdelse i bearbejdede boringer, med DIN 472 metriske størrelser, kulstof eller rustfrit stål og valg af overfladebehandling. Se produkt →
Hvor tegningen er en speciel - en forskudt knast, en ikke-standard rillebredde, et beslag, der også bevarer et leje - bevæger specifikationsarbejdet sig simpelthen tidligere. Vores tilpasset stempling og ringudvikling ruten begynder med rilledimensioner og belastningstilfældet snarere end med et katalognummer, hvilket normalt er den hurtigste måde at afgøre et hårdhedsspørgsmål, som en standard ikke besvarer.
Vedligeholdelse, genbrug og overholdelse
De egenskaber, der gør hærdede og hærdede dele pålidelige, gør også deres tilstand svær at bedømme efter øjet. Et par regler holder forsamlinger ærlige efter den første ombygning.
- Genbrug ikke en låsering eller skivefjeder efter fjernelse. Den temperering, der giver duktilitet, betyder også, at en ring, der er blevet spredt én gang, er blevet givet én gang.
- Se efter gnidningskorrosion på rillevæggen ved hver service. Et poleret vidnemærke betyder bevægelse, hvilket betyder, at rillebredden eller ringens tykkelse er uden for tolerance.
- Opbevar efterpletteringsbageprotokollen for enhver zinkbelagt del over 32 HRC. Hvis registreringen mangler, skal du behandle partiet som mistænkeligt snarere end som acceptabelt.
- Knyt belægningsbevis til anerkendte metoder: saltspray til ISO 9227, brintskørhedsscreening til ISO 15330 eller ASTM F1940, hvor belægningsspecifikationen kræver det.
- Læg materialecertifikater til EN 10204 3.1, PPAP-dokumentation og en ændringsmeddelelsesklausul i leveringsaftalen, ikke i en mappe, ingen åbner.
I regulerede forsyningskæder - biler under IATF 16949 eller vind i henhold til en kundespecifik kvalitetsaftale - behandles varmebehandling normalt som en speciel proces, der kræver kvalificerede operatører, kalibrerede ovne og kontinuerlig kortregistrering. Købere, der beder om ovndiagrammet én gang, ved den første ordre, har tendens til at være dem, der aldrig behøver at køre en fejlundersøgelse senere.
Hærdet og hærdet stål er et pålideligt svar på et specifikt spørgsmål: Hvordan holder man en komponent på plads under belastning uden at gøre den skør? Svar det med en materialekvalitet, et tempereringsområde, en afkulningsgrænse og en dokumenteret bagning, og delen opfører sig som designet. Besvar det med et hårdhedsnummer alene, og næste revision af tegningen vil blive skrevet af en fejlrapport.