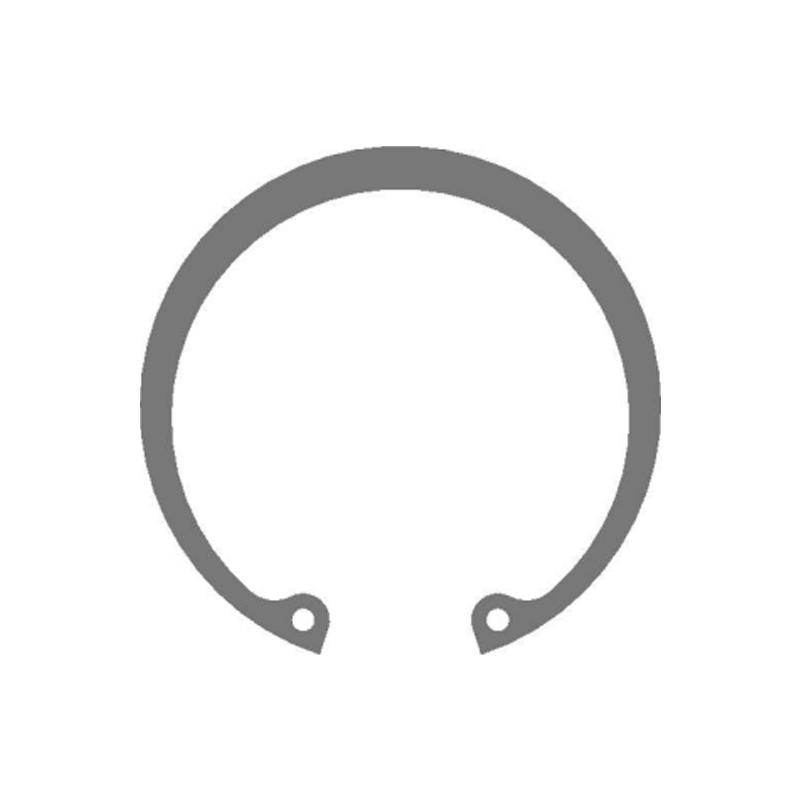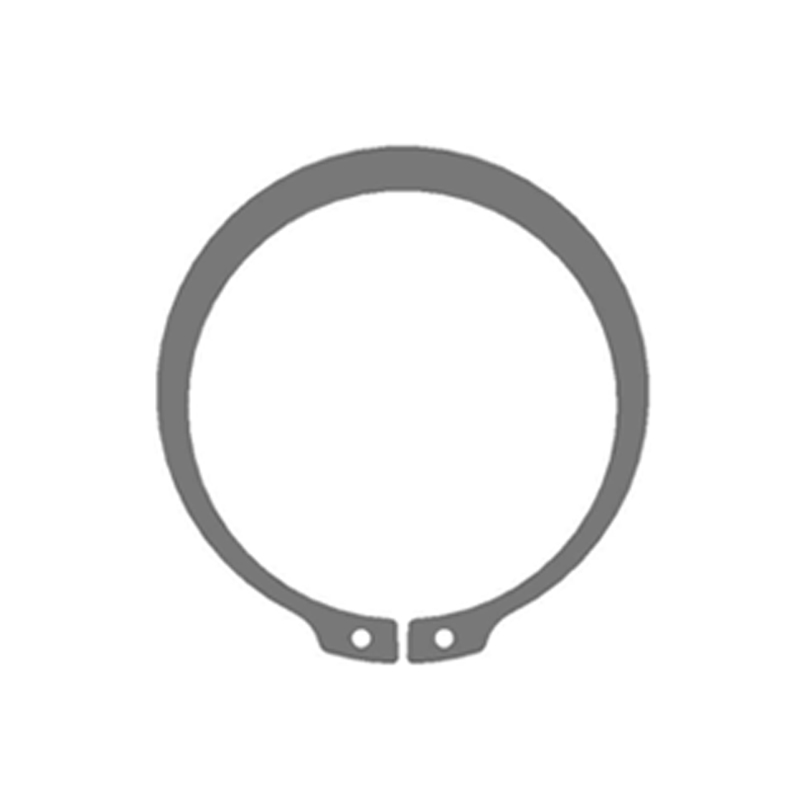
En indkøbsingeniør e-mailer den samme DIN 471 låseringstegning til tre stempelleverandører og modtager tilbud, der afviger med 40 %. Tegningen er identisk, pressetonnagen er sammenlignelig, og ingen af citaterne er en skrivefejl. Mellemrummet sidder i materialelinjen, der aldrig blev fastgjort: en leverandør citerede 65 Mn strimmel med kommerciel tykkelsestolerance, en citerede 50CrV4 med stram tempereringskontrol, og en citerede 301 rustfrit, fordi den spole allerede var på lager.
På aksiale holderinge, fjederskiver og udstansede beslag bestemmer materialevalg tilbagespring, udmattelseslevetid, korrosionsadfærd og cirka halvdelen af stykprisen. Det er en ingeniørbeslutning, der skal træffes, før matricen skæres, fordi at rette den senere betyder nyt værktøj, ny godkendelse af første artikel og nye leveringsdatoer.
- Kulfjederstål 65Mn eller SAE 1060/1070 dækker de fleste DIN 471 og DIN 472 aksiale fastholdelsesopgaver til de laveste spoleomkostninger.
- Træd kun op til 50CrV4 eller SAE 6150, når leddet ser stødbelastninger, høje cyklustal eller har brug for en hårdhed over HRC 47.
- Rustfri 301 eller 304 løser korrosion, men tilføjer 25 til 35 procent tilbagespring, der skal designes ind i matricen, ikke korrigeres ved pressen.
- Karakternavnet alene definerer ikke en del. Temperation, tykkelsestolerance og gratgrænse hører med i indkøbsordren.
Materialeegenskaber, der faktisk flytter delen
Fire strimmelegenskaber gør det meste af arbejdet i et præcisionsstemplingsprogram. Pressetonnage er sjældent begrænsningen; spolen er.
Udbyttestyrke og tilbagespring
En strimmel med 1.400 MPa udbytte har brug for omkring 8 til 12 procent mere overbøjning end en strimmel på 900 MPa for at nå det samme frie mellemrum. Denne figur er indbygget i matricegeometrien, ikke overladt til en operatørs vurdering.
Arbejdshærdning
Austenitic 301 hærder efterhånden som den dannes. En progressiv matrice, der kører 304 komfortabelt, kan have brug for en anden hulfrigang og en langsommere strimmelfremføring, når den skiftes til halvhård 301.
Temperation og tykkelsestolerance
På en 0,8 mm låsering ændrer spoletykkelse på plus eller minus 0,02 mm mod plus eller minus 0,05 mm den installerede radiale kraft målbart og multiplicerer klager ved spalteåbning.
Kant og grat tilstand
En grat over 5 procent af materialetykkelsen bliver en træthedsrevnestarter på en vibrerende aksel. Afgratning og kantbehandling hører hjemme på tegningen, ikke i en mundtlig aftale.
Leverandører, der kontrollerer disse variabler under ét tag, har en fordel, fordi en temperamentsændring kan valideres mod den færdige ring i stedet for at forhandles mellem en mølle, en stamper og en varmebehandler. A vertikalt integreret produktionskæde som omfatter råmaterialevalsning, matricefremstilling, stempling, varmebehandling, fosfatering, ultralydsrensning og automatiseret optisk sortering, forkorter feedback-sløjfen betydeligt.
Præcisionsmetalprægningsmaterialer sammenlignet
Fem materialefamilier dækker det overvældende flertal af præcisionsstemplede fastgørelseselementer, holderinge og strukturelle clips. Tallene nedenfor er vejledende arbejdsområder, ikke specifikationsgrænser, og hver ordre skal bekræftes mod et møllecertifikat.
Kolonnen omkostningsindeks er den, der oftest springes over under tilbudsgivning. En 40 procent billigere spole kan tilføje mere end 40 procent til de samlede omkostninger, hvis den tvinger en anden matricerevision, højere skrot eller et supplerende belægningstrin. Sammenlign landede omkostninger pr. accepteret styk, ikke omkostninger pr. kilogram.
Standard katalogdele såsom DIN 471 akselringe og DIN 2093 højbelastnings Belleville skiver er normalt specificeret fra de første to familier, og begge er produceret i volumen af kulstof og legeret fjederstål.
 Højbelastning Belleville Spring Washer-DIN2093 Leverandører Hjem Produkter Belleville Spring Washer High-load Belleville Spring Washer-DIN2093 Se produkt →
Skjulte metrics: Springback, Scrap og Die Life
Springback er det tal, der oftest undervurderes på tilbudsstadiet. Ved at bruge kulfjederstål som basislinje for 100 viser diagrammet nedenfor, hvordan den samme nominelle geometri opfører sig, når strimlen ændres uden at røre ved værktøjet.
Relativt tilbagespringsindeks, 65Mn = 100
To yderligere numre optræder sjældent i et citat. For det første skrothastighed: en velkørende kulstofstål progressiv matrice holder typisk 1,5 til 2 procent, mens en uændret matrice skiftet til rustfri kan glide til 4 til 6 procent, indtil clearance og radier er revideret. For det andet, værktøjsvedligeholdelsesinterval: karbidstanser, der kører med kulstofstål, kan holde 800.000 slag mellem genslibninger, mens det samme værktøj på rustfrit eller bronze ofte falder til omkring 300.000.
Belægning og varmebehandling tilføjer endnu et lag af skjult risiko. Forståelse hvordan varmebehandling og overfladebelægning påvirker stemplede låseringsegenskaber hjælper med at undgå at specificere en blank zinkfinish på en del, hvis hårdhed allerede ligger over 1.000 MPa uden et brintskørhedsaflastningstrin.
Hvor hver materialefamilie ender
På tværs af holderinge, spændeskiver og stemplede konstruktionsdele er efterspørgslen koncentreret i et lille antal industrier. Fordelingen nedenfor afspejler typiske ordremønstre for aksiale fastgørelseskomponenter snarere end en enkelt kundeblanding.
- Automotive, 42 pct
- Vindenergi, 18 pct
- Entreprenørmaskiner, 14 pct
- Industrimaskiner og andet, 26 pct
Automotive arbejde favoriserer 65Mn og 50CrV4 i transmissioner og hjullejer, hvor antallet af cyklusser er højt, og omkostningstrykket er konstant. Vindapplikationer skubber i retning af legeret stål og rustfrit, fordi vedligeholdelsesadgang er dyr, og serviceintervaller løber op i årevis. Entreprenørudstyr tolererer tykkere sektioner og tungere belægninger, mens almindeligt industrielt maskineri er, hvor ikke-standard stemplede dele, beslag og grænsebure erstatter bearbejdede komponenter til lavere vægt og pris.
En seks-trins arbejdsgang for udvælgelse og kvalifikation
- Definer belastning og cyklus levetid. Aksial retentionskraft, vibrationsniveau, forventede cyklusser og driftstemperaturområde kommer før enhver karakterdiskussion.
- Ret grænsefladestandarden. DIN 471, DIN 472, DIN 983 eller en indvendig tegning bestemmer rilledimensioner og dermed det installerede spændingsniveau.
- Vælg materiale og temperament. Match korrosionseksponering og hårdhedsmål, angiv derefter tykkelsestolerance og gratgrænse eksplicit.
- Design matricen omkring tilbagespring. Overbøjning, frigang og radier er indstillet fra de faktiske strimmelegenskaber, ikke fra en generisk tabel.
- Valider med første artikler. Dimensionslayout, hårdhedsprofil og en funktionel pasformstest på den rigtige aksel eller boring.
- Lås processen for volumen. Dokumenter varmenummeret, varmebehandlingscyklussen og inspektionsfrekvensen før oprampning.
Når geometrien falder uden for katalogstandarder, gælder den samme arbejdsgang med én tilføjelse: selve stemplingsruten bliver en designvariabel. Dele som f.eks. beslag, shims og grænsebure fremstilles almindeligvis som brugerdefinerede stemplinger, hvor materialekvalitet og formningssekvens udvikles sammen.
 Leverandører af slidstærke grænsebure Hjem Produkter Ikke-standard stemplingsdele Slidfast grænsebur Se produkt →
Kontrol af vedligeholdelse, sporbarhed og overholdelse
Materialets ydeevne i marken afhænger lige så meget af dokumentation og håndtering som af kemi. Følgende kontroller forhindrer de fleste tvister og feltretur.
- Møllecertifikater iht. EN 10204 3.1 for hvert varmenummer, bibeholdt med produktionspartiet.
- RoHS- og REACH-deklarationer for pletterede og fosfaterede overflader, fornyet ved hver procesændring.
- Saltspraytest til ISO 9227, typisk 96 timer for trivalent zink og 480 timer eller mere for rustfri kvaliteter.
- Brintskørhed aflastning inden for fire timer efter plettering for dele over 1.000 MPa trækstyrke.
- Partisporbarhed fra spole til karton, understøttet af stregkodemærkning og først-ind-først-ud lagerkontrol.
- Indgående inspektion dækker tykkelse, hårdhed, temperament og overfladefejl, før spolen når pressen.
- Tør opbevaring og VCI emballage til uforgyldt kulstofstål, da rust på hylden er en leveringsfejl, selv når delen er korrekt.
Automatiseret optisk sortering og endelig ydelsestest lukker sløjfen. Når hver ring inspiceres for mellemrum, fladhed og revner efter varmebehandling, opfanges materialeafvigelser før forsendelse snarere end under montering.
Valg af præcisionsmetalprægede materialer er en kort liste over beslutninger, der er truffet i den rigtige rækkefølge: standard og belastning først, grad og temperament anden, tolerancer og finish på tredjepladsen. Leverandører, der kan holde alle tre trin i ét kvalitetssystem, fra spole til sorteret karton, fjerner den mest almindelige kilde til variation i stemplede holderinge og specialstemplede dele. Bring det materielle spørgsmål til bordet, før terningen skæres, og spredningen på 40 procent mellem citater kollapser normalt til et enkelt forsvarligt tal.