En 0,8 mm 302 rustfri låsetråd kan passere enhver trækkontrol ved varer-ind og stadig tage en forsvarssele ud af drift. Tråden kom fra en smeltekilde, programmet ikke accepterer, eller den ankom i det forkerte temperament, og den første afvigelse viser sig, når en montør snoer en løkke, og wiren revner ved bøjningen. Præcisionstråd er sjældent den komponent, nogen fotograferer, men den sætter grænsen for den samling, der afhænger af den.
Den praktiske konklusion for rumfarts- og forsvarsindustrien: Køb præcisionstråd som et kontrolleret materialesystem, ikke som en varelængde af metal. Fire variabler afgør, om et parti accepteres - legerings- og smelteoprindelse, diameter og tolerance, temperament og overfladetilstand og sporbarhed tilbage til varmetallet. Få det rigtige, og stik, styrekabler, termoelementledninger og ledningsformede holdeelementer opfører sig alle forudsigeligt. Miss one og sidste inspektion vil ikke genvinde forsendelsen.
Den korte version
- Legering og smeltekilde er kvalifikationsspørgsmål, ikke prisspørgsmål.
- Diametertolerance og ovalitet driver krympekvaliteten, indføringskraften og hvordan en dannet ring sidder i sin rille.
- Temperation og overfladetilstand bestemmer udmattelseslevetiden; et trækpas siger intet om, hvorvidt wiren revner ved snoning.
- Optegnelser om sporbarhed, belægningsvægt og renlighed er de første ting, en revisor beder om at se.
Hvor præcisionstråd bærer byrden i rumfart og forsvar
Seks roller tegner sig for det mest præcise ledningsforbrug på tværs af flyskrog, motorer og jordplatforme. Hver har en anden fejltilstand, og specifikationen, der beskytter én rolle, kan være irrelevant for den næste.
Låsewire og sikkerhedswire
0,5 mm til 1,6 mm ledning snoet gennem fastgørelseshoveder, forbindelsesskaller og adgangspaneler. Tempereringskonsistens er den kontrollerende egenskab: Tråd, der er for hårdt, revner ved første snoning, tråd, der er for blødt, strækker sig og mister forspænding.
Avionics signal- og strømledere
Fine og ultrafine trådede ledere, sædvanligvis belagt kobber, trådfyldte seler. Ved små målere er den dominerende defekt strengskade ved krympningen, ikke selve lederen.
Mekaniske styrekabler
Strenge overfører cockpit- eller aktuatorbevægelser i flyskrog og pansrede køretøjer. Korrosionsbestandige tråde og kontrolleret liggelængde bestemmer slør, stræk og serviceinterval.
Trådformede holdeelementer
Fjederståltråd og bånd formet til holderinge og formørkelser, der holder lejer, stifter og aksler på plads. Rillepasning, radial vægtykkelse og hårdhed afgør, om elementet sidder og bliver siddende.
Fjeder og bærende elementer
Fjederstål formet til koniske skiver og kompressionselementer. Tykkelse og fladhedsvariation på nogle få mikrometer forskyder belastning-afbøjningskurven og den forspænding, som fugen faktisk ser.
Føler, termoelement og afskærmningstråd
Motor- og flyskrogssensorer afhænger af ledninger, der holder kalibrering gennem termisk cykling, mens flettede skjolde håndterer jordforbindelse og elektromagnetisk kontrol.
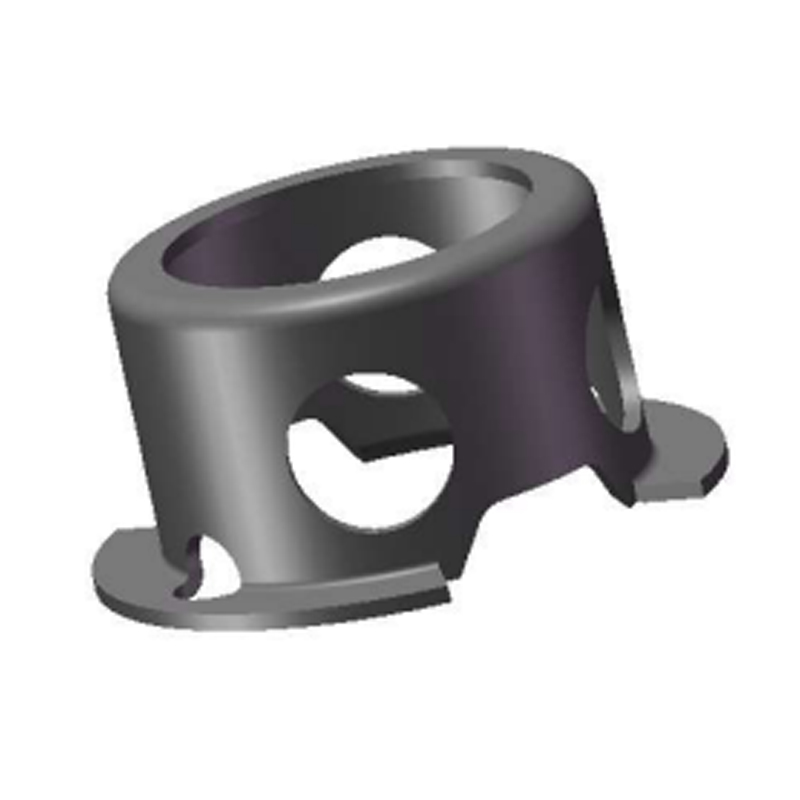
Den fjerde og femte rolle er, hvor en ledningsspecifikation bliver en færdig del, og hvor indkøb normalt mister kontrollen. Udvendige formørkelser i fjederstål i DIN 6799-mønsteret er et godt eksempel: de er billige pr. styk og dyre pr. fejl, fordi en ring, der ikke vil sidde, stopper et samlebånd i stedet for en enkelt bænk.
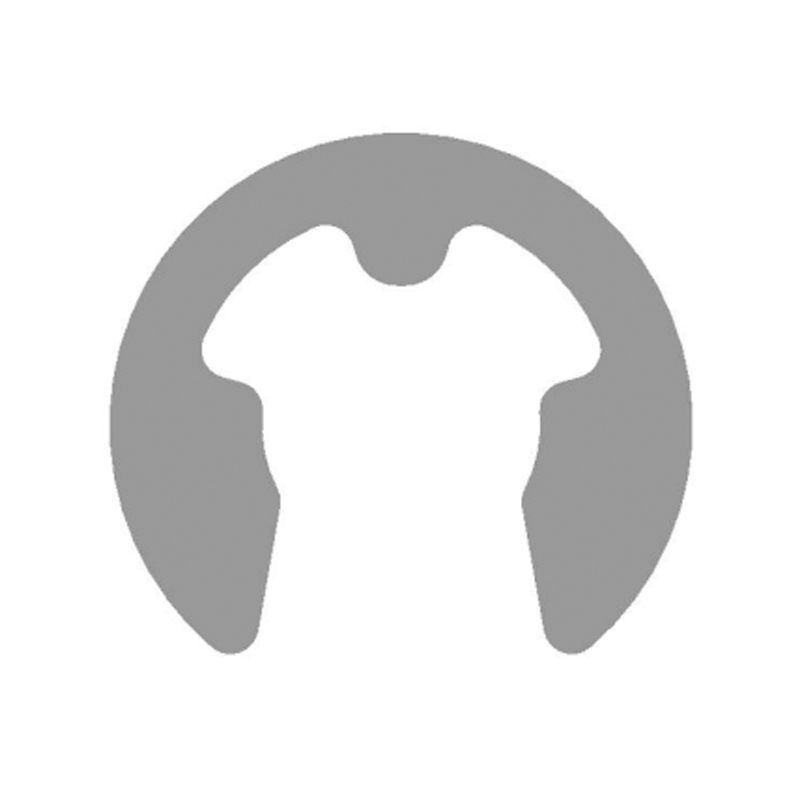 Elastisk fjederstål Ekstern E-Clip-DIN6799 Leverandører Hjem Produkter Eksterne sikringer Elastisk fjederstål Ekstern E-Clip-DIN6799 Se produkt →
Specificering af præcisionstråd: de fire variabler, købere undervurderer
Indkøbsordrer for tråd løber ofte til en enkelt linje: materiale, diameter, temperament. Det er ikke nok til et forsvarsprogram, og hullerne dukker op ved første artikelinspektion eller senere.
1. Legering og smelteoprindelse
Legeringskoden er kun halvdelen af svaret. Købere har også brug for smeltekilden, fordi specialmetalklausuler og eksportkontrollerede tegninger begrænser, hvor materialet kan stamme fra. En kvalitet, der ser overensstemmende ud fra en ikke-godkendt mølle, er en af de mest almindelige årsager til, at en forsendelse stopper ved porten.
2. Diameter, ovalitet og camber
Et bånd på plus eller minus 0,01 mm er normalt på fine målere, og det skal måles på samme måde af leverandør og kunde. Ovalitet og camber betyder lige så meget: En ud-af-rund leder krymper ujævnt, og en formet ring med ujævn radial vægtykkelse vipper i sin rille og mister fastholdelse.
3. Temperation, forlængelse og overflade
Fjedertemperering eller udglødet, med et angivet forlængelsesområde, er det, der gør vridning og formning forudsigelig. Overfladetilstand - tegnemærker, overlapninger, resterende smøremiddel - bestemmer, om udmattelsesrevner starter ved en bøjning, en krympning eller et rillekontaktpunkt.
4. Belægning, renlighed og dokumentation
Pletteringsvægt, vedhæftning og loddeevne skal angives numerisk frem for beskrivelse. Spørg efter varmenumre, møllecertifikater og en inspektionsattest med partiet, og bekræft, at ledningen var renset og pakket for at overleve transport.
Fem spørgsmål er værd at sætte ind i tilbudsanmodningen, før prisen diskuteres:
- Hvad er smeltekilden, og opfylder den den gældende klausul om specialmetaller?
- Hvilken tolerance gælder for diameter og ovalitet, og hvordan måles den?
- Hvilket temperament og forlængelsesområde gælder, og er en vridnings- eller bøjningstest en del af accepten?
- Hvilken belægningsvægt og vedhæftningsklasse kræves?
- Hvilke dokumenter følger med partiet - møllecertifikat, inspektionsattest, testrapport?
Hvor tråden eller båndet ender som et rillet holdeelement, vejer den sammenpassede dels specifikationer lige meget. En akselring, der opfylder DIN 471 dimensionelt, kan stadig svigte, hvis rilledybden eller ringens hårdhed falder uden for det tilsigtede bånd, så ring og rille er bedst kvalificeret sammen i stedet for hver for sig.
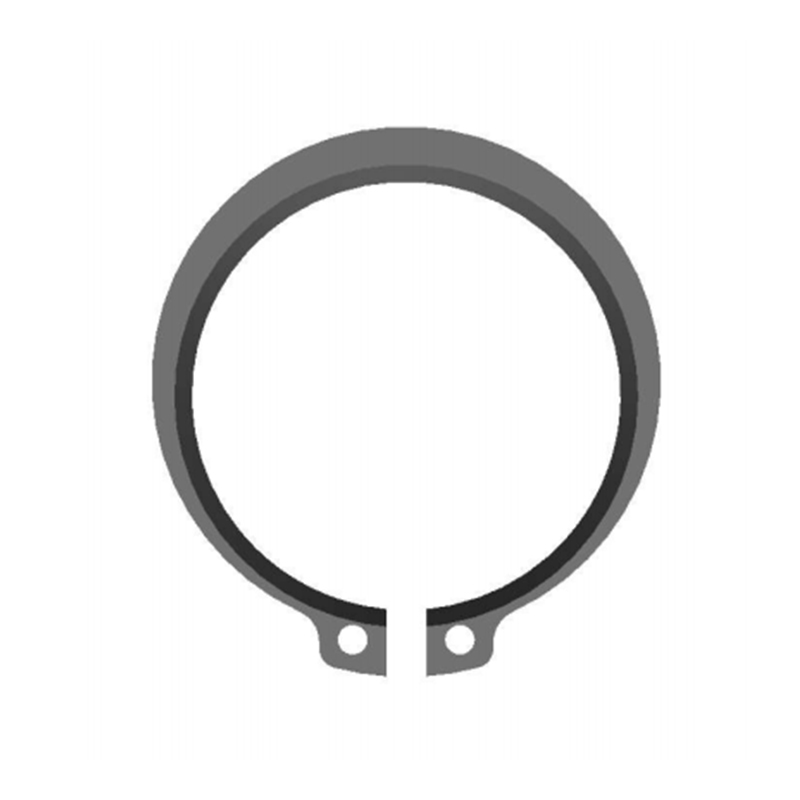 Eksterne spændinger til aksler-DIN471 leverandører Hjem Produkter Eksterne låseringer Eksterne låseringe til aksler-DIN471 Se produkt →
Sammenligning af trådlegeringer til rumfarts- og forsvarsopgaver
Valg af legering starter normalt med temperaturbåndet og korrosionsmiljøet og indsnævrer derefter styrke og pris. Tabellen nedenfor sammenligner de karakterer, der oftest optræder i programspecifikationer.
Omkostningsindekset er den mindst vigtige kolonne, indtil den er den eneste tilbage. Ingeniører, der vælger på omkostninger alene, vender normalt tilbage til bordet efter en korrosionsfejl, og den anden kvalifikation koster mere end materialet nogensinde har gjort. Den samme logik gør sig gældende for bærende fjederelementer som f.eks. en højbelastede Belleville fjederskive i henhold til DIN 2093, hvor en hårdheds- eller planhedsafvigelse ændrer kraften, som samlingen bærer, ikke kun delens udseende.
 Højbelastning Belleville Spring Washer-DIN2093 Leverandører Hjem Produkter Belleville Spring Washer High-load Belleville Spring Washer-DIN2093 Se produkt →
Skjulte metrikker: hvor ledningsrelaterede uoverensstemmelser koncentreres
Indgående inspektionsdata fra trådfødet produktion offentliggøres sjældent, men mønsteret gentager sig på tværs af luftfarts- og forsvarsordrebøger. Diameterafdrift og overfladetilstand tegner sig tilsammen for omkring seks ud af ti afslag, og begge kan detekteres ved gods-ind.
Den sidste bar er den, der koster mest pr. arrangement. Et sporbarhedsgab giver ikke en dårlig del, det giver et hold: partiet sættes i karantæne, byggesekvensen planlægges igen, og kunden får besked. Et lasermikrometer, en pletteringsvedhæftningskontrol og en ren certifikatpakke koster langt mindre end én suspenderet forsendelse.
Hvordan efterspørgsel efter præcisionstråde deler sig på tværs af rumfart og forsvar
Efterspørgslen er ikke jævnt fordelt, og opdelingen forklarer, hvorfor kravene til mål og tolerance bliver ved med at skærpes. Flyelektronik og motor arbejder sammen absorberer mere end halvdelen af volumen, og begge lever i den fine ende af sporvidden.
- Flyelektronik og selesamlinger: 32 procent
- Motor- og flykontrolhardware: 24 procent
- Strukturel fastgørelse af flyskrog: 18 procent
- Land- og flådeplatforme: 15 procent
- Rum- og satellitsystemer: 11 procent
Læs skemaet som et indkøbskort. De 32 procent flyelektronik andel er, hvor crimp kvalitet og plettering adhæsion dominerer; motorandelen på 24 procent er, hvor temperatur og oxidationsadfærd afgør legeringsvalget; 18 procent flyskrogandel er, hvor trådformede holde- og låsekomponenter forbruges i mængde. Opbygning af en leverandørliste omkring et af disse tre segmenter dækker sjældent de to andre.
Fra ledningsspecifikation til produktionsudgivelse: en fem-trins kvalifikationssti
Trin 1: Definer arbejdscyklussen
Temperaturbånd, vibrationer, fugt, salttåge og forventet levetid, kortlagt til gældende standard. To til fire ugers ingeniørtid er normalt og er den billigste fase at få ret.
Trin 2: Kvalificer smeltekilden
Bekræft importrestriktioner og specialmetalklausuler, og indsaml varmenumre og møllecertifikater, før der udtages en prøve. Dette trin forhindrer den dyreste klasse af fejl.
Trin 3: Første artikelinspektion
Diameter og ovalitet, trækstyrke, forlængelse, hårdhed, belægningsvægt og visuel undersøgelse ved forstørrelse. Til lockwire skal du tilføje en destruktiv vridningstest på prøvelængder.
Trin 4: Valider processen
Tegning, udglødning, rengøring, plettering og formning flytter hver især materialet. Tjek tilbagefjedring og rillepasning på formede dele i stedet for flade prøver, fordi det er her formningsadfærden viser sig.
Trin 5: Frigivelse til produktion
Partiadskillelse, først-ind-først-ud kontrol og stregkodesporbarhed efter de samme discipliner, der bruges på tværs det interne produktionsflow , plus AQL-sampling og automatiseret optisk sortering for formede dele.
Trin 3 og 4 er, hvor de fleste programmer opdager, at deres specifikation var ufuldstændig. Hvis den første artikelinspektion passerer, men de første tusinde formede stykker glider ud af tolerance, er problemet normalt proceskapaciteten, ikke den indkommende ledning.
Vedligeholdelse, overholdelse og papirarbejdet, der beskytter partiet
Compliance i dette segment handler for det meste om beviser. Et trådparti, der ikke kan spores til en smeltemasse, en belægningsvægt, der blev antaget i stedet for målt, eller en varmebehandlingsregistrering, der kun findes i e-mail, vil alle dukke op under en kundeaudit og ofte år efter levering.
- Begrænsede materialeklausuler: Kontroller godkendelse af smelteland og mølle i forhold til tegningen før bestilling, ikke efter ankomst.
- Kvalitetssystem: et kvalitetsstyringssystem for rumfart og rumfart plus akkrediterede specialprocesgodkendelser til varmebehandling og plettering.
- Testbevis: mekanisk og metallurgisk verifikation fra et kompetent laboratorium; vores egen testcenter har opnået CNAS-akkreditering , som holder rapporter anvendelige på tværs af kunderevisioner.
- Opbevaring af optegnelser: Opbevar parti-, varme-, belægnings- og inspektionsoptegnelser i den programdefinerede periode, typisk ti år eller platformens levetid.
- Opbevaring og håndtering: belagt wire har en holdbarhed, spoler må ikke knækkes, og regler for minimum bøjningsradius gælder både ved bænken og på tegningen.
Vedligeholdelsesplanlægning følger samme logik. Hvor præcisionstråd bruges til sikkerhedslåsning eller fastholdelseselementer, skal du udskifte på betingelse i stedet for på kalender, og udskifte hele låsesættet i stedet for en enkelt løkke. Blandede årgange er svære at spore og nemme at fejlbedømme.
Præcisionstråd er en lille linjepost med stor effekt på programplanen. Arbejdsreglen er enkel: angiv materialesystemet, ikke materialet. Navngiv legeringen og smeltekilden, angiv diameter og ovalitetstolerance med målemetoden, definer temperament og forlængelse med en vrid- eller bøjningstest, og kræve belægningsvægt plus en certifikatpakke med hvert parti.
For trådformede komponenter skal du udvide den samme disciplin til den parringsgeometri. Ringe, clips og fjederelementer er kun så gode som den rille, boring eller sæde, de arbejder imod, og en samling, der er kvalificeret som et system, koster mindre at holde i drift end to dele, der er kvalificeret separat.